



Temperatura cięcia tarczy tnącej EN12413 jest krytycznym czynnikiem, który znacząco wpływa na proces cięcia, wydajność tarczy i jakość cięcia. Jako dostawca tarcz tnących EN12413, dogłębne zrozumienie tego parametru jest niezbędne, aby zapewnić naszym klientom najlepsze produkty i porady.
Zrozumienie tarcz tnących EN12413
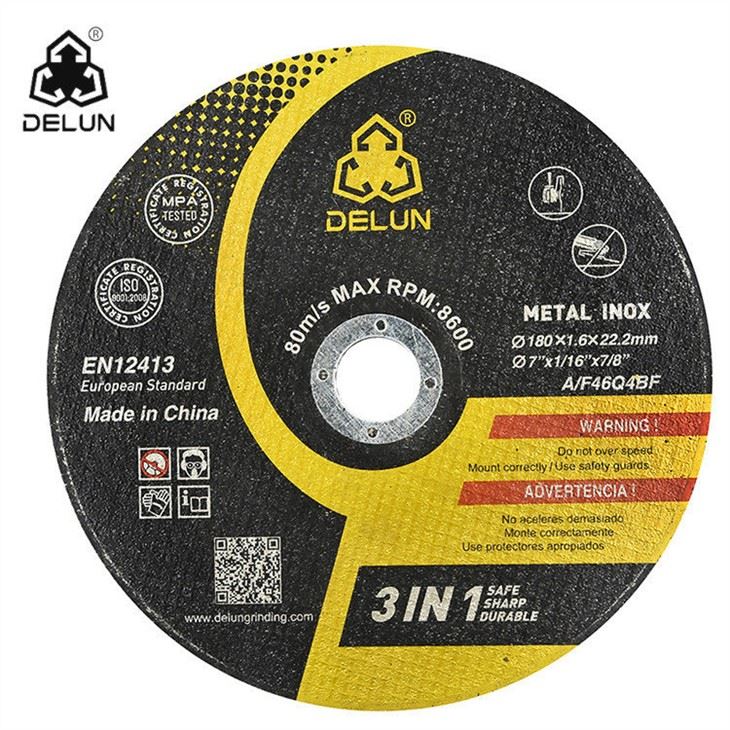
EN12413 to europejska norma określająca wymagania bezpieczeństwa dotyczące ściernych ściernic do przecinania. Te tarcze tnące są powszechnie stosowane w różnych gałęziach przemysłu do cięcia różnych rodzajów metali, w tym stali, stali nierdzewnej i aluminium. Występują w różnych rozmiarach, np. 125 mm i 4 cale (100 mm), i są przeznaczone do stosowania ze szlifierkami kątowymi.
Konstrukcja tarczy tnącej EN12413 zazwyczaj obejmuje ziarna ścierne połączone ze sobą żywicą. Rodzaj ziaren ściernych, takich jak tlenek glinu czy węglik krzemu, oraz siła wiązania odgrywają kluczową rolę w określaniu zdolności cięcia tarczy i jej reakcji na ciepło podczas procesu cięcia.
Czynniki wpływające na temperaturę skrawania
Na temperaturę cięcia tarczy tnącej EN12413 wpływa kilka czynników.
Materiał przedmiotu obrabianego
Cięty materiał ma istotny wpływ na temperaturę cięcia. Na przykład podczas cięcia stali nierdzewnej wysoka zawartość stopu w metalu utrudnia cięcie w porównaniu do stali miękkiej. Stal nierdzewna ma niższą przewodność cieplną, co oznacza, że ciepło powstające podczas procesu cięcia jest mniej podatne na szybkie rozpraszanie. W rezultacie temperatura cięcia może gwałtownie wzrosnąć. Z drugiej strony aluminium jest stosunkowo miękkim metalem o wysokiej przewodności cieplnej. Podczas cięcia aluminium ciepło może być skuteczniej odprowadzane z obszaru cięcia, co prowadzi do niższych temperatur skrawania w porównaniu do stali nierdzewnej.
Szybkość cięcia
Na temperaturę wpływa również prędkość cięcia szlifierki kątowej. Wyższa prędkość skrawania zazwyczaj generuje więcej ciepła. Gdy tarcza obraca się z większą prędkością, znajdujące się na niej ziarna ścierne częściej stykają się z obrabianym przedmiotem. Ta zwiększona interakcja powoduje większe tarcie, co z kolei generuje więcej ciepła. Na przykład, jeśli operator ustawi szlifierkę kątową na bardzo dużą prędkość podczas cięcia grubej blachy stalowej, temperatura cięcia może gwałtownie wzrosnąć, co może prowadzić do przedwczesnego zużycia tarczy tnącej i złej jakości cięcia.
Szybkość podawania
Kolejnym ważnym czynnikiem jest posuw, czyli prędkość, z jaką tarcza tnąca jest wciskana w obrabiany przedmiot. Zbyt duży posuw może powodować nadmierne tarcie i wytwarzanie ciepła. Ziarna ścierne na tarczy tnącej mogą zostać poddane działaniu większej siły, niż są w stanie wytrzymać, co prowadzi do ich przedwczesnego zniszczenia. I odwrotnie, bardzo mała prędkość posuwu może również powodować problemy. Tarcza tnąca może po prostu ocierać się o obrabiany przedmiot, nie usuwając skutecznie materiału, co może również prowadzić do gromadzenia się ciepła w wyniku długotrwałego tarcia.
Jakość i projekt dysku
Jakość i konstrukcja samej tarczy tnącej EN12413 mają kluczowe znaczenie. Wysokiej jakości tarcza z dobrze dobranymi ziarnami ściernymi i mocnym systemem spoiwa lepiej znosi wysokie temperatury. Niektóre zaawansowane tarcze tnące mają specjalne powłoki odporne na ciepło lub otwory wentylacyjne poprawiające odprowadzanie ciepła. Przykładowo tarcza tnąca z otworami wentylacyjnymi umożliwia przepływ powietrza, odprowadzając część ciepła powstałego podczas cięcia.

Pomiar temperatury cięcia
Pomiar temperatury cięcia tarczy tnącej EN12413 nie jest prosty. Istnieje kilka metod, które można zastosować w warunkach laboratoryjnych lub przemysłowych.
Termopary
Termopary są powszechnym narzędziem do pomiaru temperatury. Można je przymocować do tarczy tnącej lub przedmiotu obrabianego w pobliżu obszaru cięcia. Gdy temperatura się zmienia, termopara generuje napięcie, które można zmierzyć i skorelować z temperaturą. Jednakże podłączenie termopar podczas samego procesu cięcia może być wyzwaniem, szczególnie biorąc pod uwagę dużą prędkość obrotową tarczy tnącej i trudne warunki cięcia.
Termometry na podczerwień
Termometry na podczerwień to bezdotykowe urządzenia do pomiaru temperatury. Działają na zasadzie wykrywania promieniowania podczerwonego emitowanego przez obiekt. W miejscu cięcia można skierować termometr na podczerwień, aby zmierzyć temperaturę powierzchni. Ta metoda jest stosunkowo łatwa w użyciu i może zapewnić odczyty temperatury w czasie rzeczywistym. Jednakże mogą na to wpływać takie czynniki, jak emisyjność materiału oraz obecność kurzu lub zanieczyszczeń w obszarze cięcia.
Optymalny zakres temperatur cięcia
Określenie optymalnego zakresu temperatur cięcia dla tarczy tnącej EN12413 zależy od różnych czynników, w tym materiału przedmiotu obrabianego i specyfikacji tarczy.
W przypadku ogólnego cięcia metalu zbyt wysoka temperatura cięcia może powodować kilka problemów. Może to prowadzić do degradacji wiązań żywicy w tarczy tnącej, powodując przedwczesne wypadanie ziaren ściernych. Zmniejsza to wydajność cięcia i żywotność tarczy. Wysokie temperatury mogą również powodować odkształcenia termiczne przedmiotu obrabianego, wpływające na dokładność wymiarową cięcia.
Z drugiej strony, jeśli temperatura cięcia jest zbyt niska, może to oznaczać, że proces cięcia nie jest efektywny. Ziarna ścierne mogą nie być w stanie skutecznie wniknąć w obrabiany przedmiot, co skutkuje małą prędkością skrawania i nierówną powierzchnią cięcia.
W większości przypadków w przypadku cięcia stali miękkiej za pomocą tarczy tnącej EN12413 optymalny zakres temperatur cięcia wynosi zazwyczaj od 200 do 400°C (392 do 752°F). Podczas cięcia stali nierdzewnej, ze względu na jej wyższą twardość i niższą przewodność cieplną, optymalny zakres temperatur może być nieco wyższy, około 300 - 500°C (572 - 932°F). W przypadku aluminium optymalna temperatura jest zwykle niższa i mieści się w zakresie 100–300°C (212–572°F).
Wpływ na wybór produktu
Dla dostawcy tarcz tnących EN12413 zrozumienie temperatury cięcia ma kluczowe znaczenie dla pomocy klientom w wyborze odpowiedniego produktu.
Dla klientów często tnących stal nierdzewną polecamyTarcza tnąca ze stali nierdzewnejz wysokiej jakości ziarnami ściernymi i spoiwem żaroodpornym. Tarcze te zaprojektowano tak, aby wytrzymywały wyższe temperatury cięcia związane z cięciem stali nierdzewnej.
Ci, którzy pracują z aluminium, mogą z tego skorzystaćTarcza szlifierska kątowa do stali nierdzewnej. Koła te są zoptymalizowane pod kątem niższych temperatur cięcia i bardziej miękkiego aluminium, zapewniając płynny i wydajny proces cięcia.
Dla klientów potrzebujących tarczy tnącej o średnicy 125 mm oferujemy nasząKoło tnące 125 mm dla fabryki metalioferuje szeroką gamę opcji odpowiednich dla różnych temperatur skrawania i zastosowań. Popularna jest również 4-calowa tarcza tnąca, a nasza4-calowa tarcza tnąca do metaluseria została zaprojektowana do wykonywania różnych zadań cięcia przy odpowiedniej kontroli temperatury.
Podczas cięcia stali nierdzewnej za pomocą tarczy tnącej, naszaCięcie stali nierdzewnej za pomocą odciętej tarczyprodukty zostały zaprojektowane tak, aby utrzymać optymalną temperaturę cięcia i zapewnić wysoką jakość cięcia.
Wniosek
Temperatura cięcia tarczy tnącej EN12413 to złożony parametr, na który wpływa wiele czynników, w tym materiał przedmiotu obrabianego, prędkość skrawania, prędkość posuwu i jakość tarczy. Rozumiejąc i kontrolując temperaturę cięcia, klienci mogą osiągnąć lepsze wyniki cięcia, wydłużyć żywotność tarczy tnącej i poprawić ogólną wydajność operacji cięcia.
Jako profesjonalny dostawca tarcz tnących EN12413, dokładamy wszelkich starań, aby dostarczać produkty wysokiej jakości, dostosowane do różnych wymagań dotyczących temperatury cięcia. Jeżeli są Państwo zainteresowani naszymi produktami lub potrzebują Państwo porady w zakresie doboru odpowiedniej tarczy tnącej do konkretnego zastosowania, zapraszamy do kontaktu w celu szczegółowej dyskusji i negocjacji zakupowych.
Referencje
- Normy ISO dotyczące ściernych tarcz tnących
- EN12413 Europejska norma dotycząca ściernic do przecinania
- Literatura techniczna od producentów materiałów ściernych